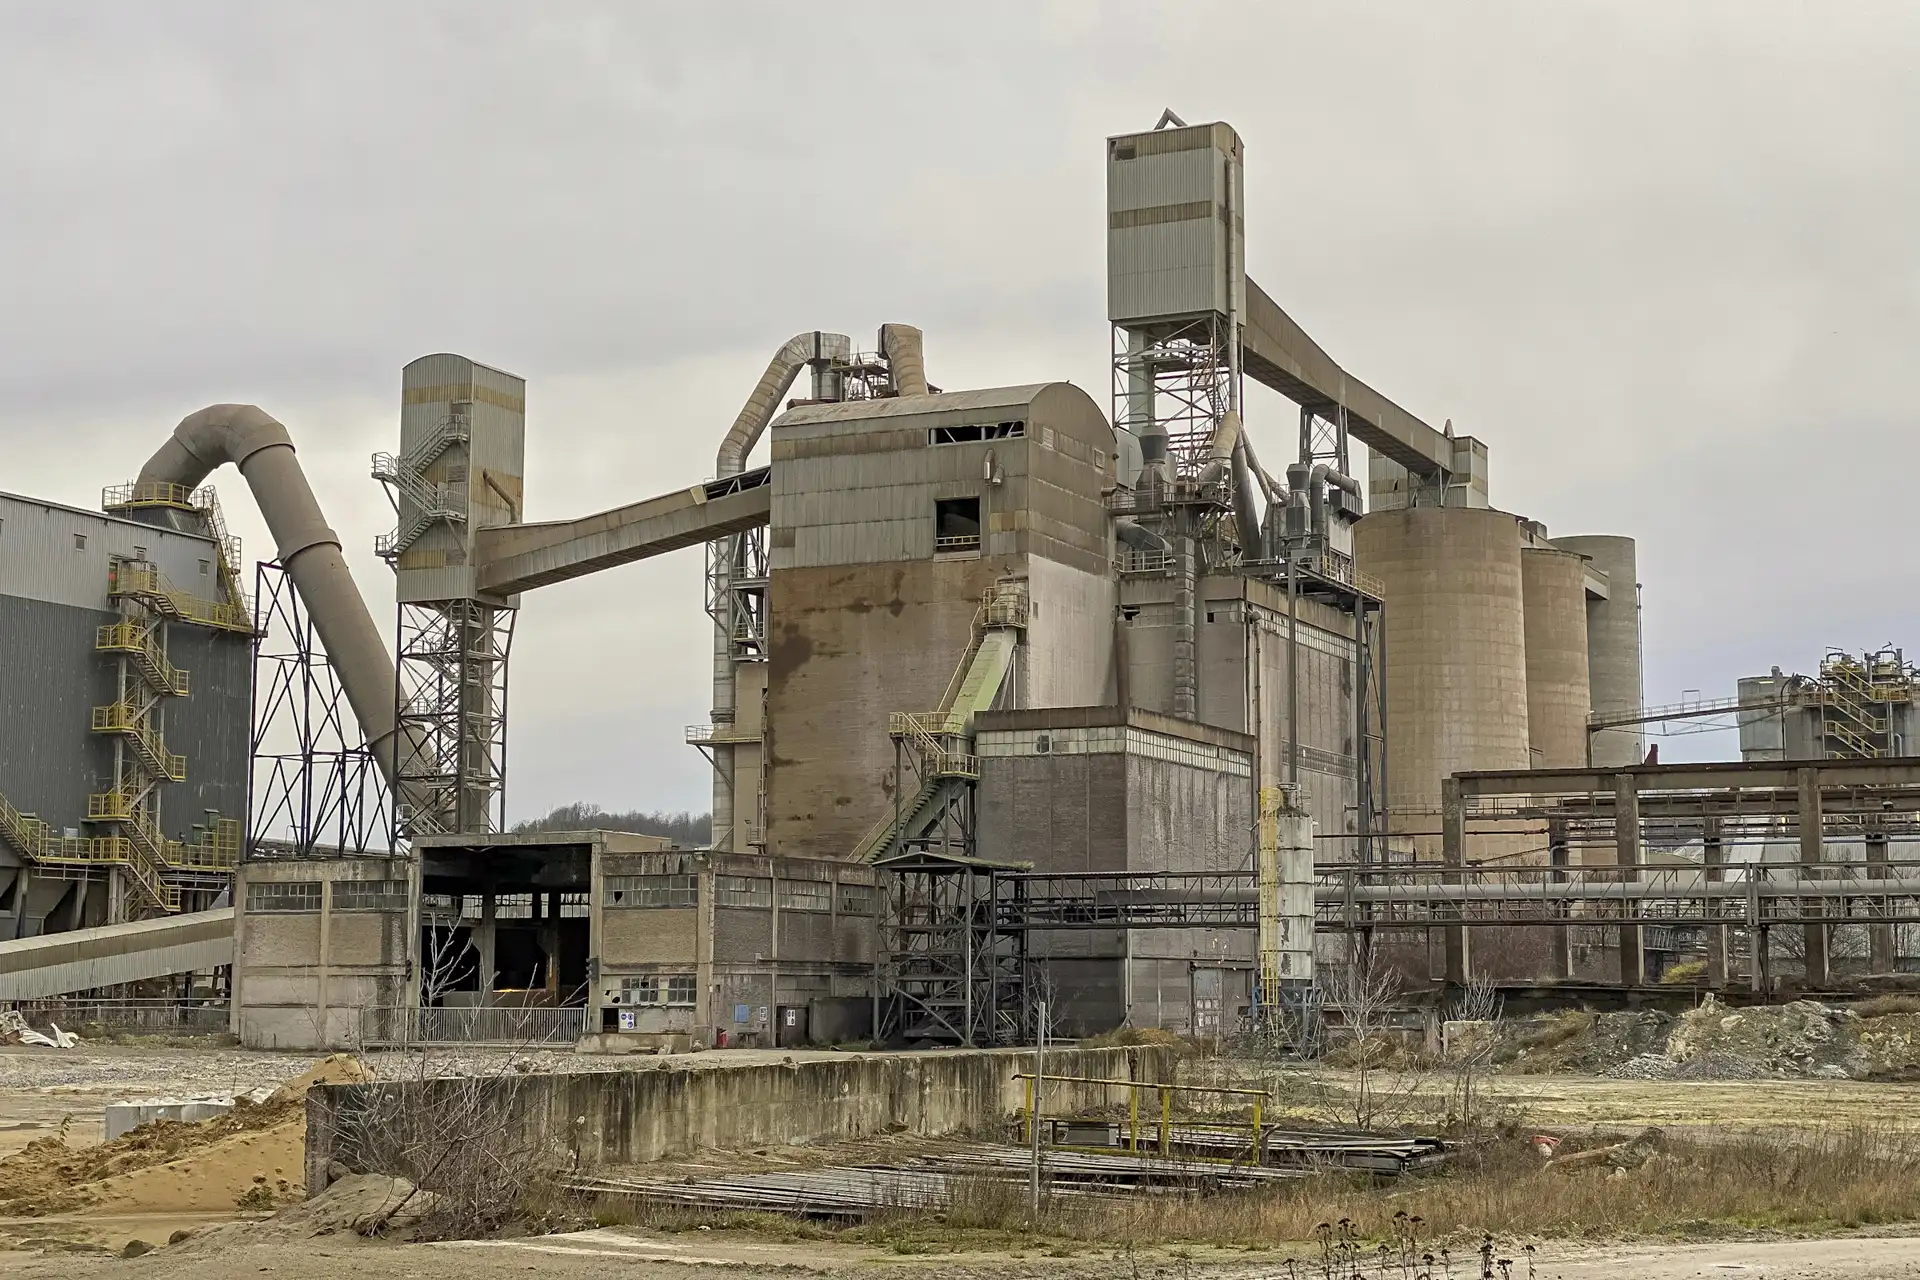
Autour du four, chaque arrêt se prépare bien avant qu'il commence.
Concassage, broyage du cru, cuisson au four rotatif, refroidissement du clinker, broyage du ciment, expédition : les équipements travaillent dans la poussière, l'abrasion et la chaleur. Les usines de chaux ou de granulats partagent une partie de ces machines. MatxFlow aide à suivre les interventions sur toute la ligne et à préparer les arrêts avec l'historique de chaque équipement.
Ce qui complique la maintenance en cimenterie.
- 01
Un four qui conditionne toute l'usine
Quand la ligne de cuisson s'arrête, la production de clinker s'arrête aussi. Les interventions sur le four, la tour de préchauffage et le refroidisseur sont regroupées et préparées en vue des arrêts.
- 02
Abrasion, poussière et chaleur
Matières abrasives, poussières fines et hautes températures usent blindages, revêtements, bandes et roulements. Les mêmes pièces d'usure reviennent régulièrement dans les interventions.
- 03
Un site étendu et sur plusieurs niveaux
Carrière, concassage, halls de stockage, tour de préchauffage, ateliers de broyage et expédition : les techniciens interviennent sur un large périmètre, souvent en hauteur.
- 04
Des arrêts à préparer avec précision
Remplacer un revêtement réfractaire ou des blindages de broyeur mobilise équipes internes et prestataires sur une durée limitée. Une opération oubliée peut devoir attendre l'arrêt suivant.
Les équipements que vos équipes suivent au quotidien.
Chaque intervention est rattachée à un équipement. Son historique se construit au fil des opérations réalisées.
- Concassage et préhomogénéisationConcasseurs, gerbeurs, reprises et pièces d'usure.
- Broyeurs à cru et à cimentBroyeurs à boulets ou verticaux, séparateurs et entraînements.
- Tour de préchauffage et four rotatifCyclones, virole, bandages, galets et revêtement réfractaire.
- Refroidisseur à clinkerGrilles, ventilateurs de soufflage et concasseur de clinker.
- Ventilateurs et dépoussiérageVentilateurs de tirage, filtres à manches et électrofiltres.
- Transport et expéditionÉlévateurs à godets, aéroglissières, convoyeurs et ensacheuses.
Comment MatxFlow accompagne vos équipes.
Des situations concrètes, la façon dont l'équipe utilise MatxFlow et l'information qu'elle retrouve ensuite.
Un arrêt du four est programmé.
Les interventions prévues sur le four, le refroidisseur et les ventilateurs sont planifiées et affectées aux équipes et aux prestataires avant l'arrêt.
La liste des opérations de l'arrêt, avec leurs responsables.
Les blindages d'un broyeur sont remplacés.
Un formulaire guide le technicien : état constaté, épaisseurs relevées, photos et validation.
Des relevés comparables d'un remplacement à l'autre.
Un ventilateur de tirage vibre à nouveau.
L'historique de l'équipement regroupe les interventions, les mesures saisies et les constats précédents.
Les répétitions et les actions déjà essayées.
La liste des équipements est tenue dans un tableur.
Lorsque l'import Excel est disponible pour ces données, il évite de tout ressaisir ; l'export permet ensuite d'analyser les interventions dans Excel.
Un démarrage à partir de vos fichiers actuels.
Une intervention, du signalement à l'historique.
Un scénario type, tel qu'il peut être suivi dans MatxFlow.
- 01
La salle de contrôle signale une température anormale sur un palier du refroidisseur.
- 02
La demande est rattachée au refroidisseur, qualifiée puis affectée à l'équipe mécanique.
- 03
Le technicien intervient, relève les mesures et photographie le palier.
- 04
L'action réalisée et l'état de l'équipement sont consignés à la clôture.
- 05
Le point reste visible dans l'historique pour préparer le prochain arrêt.
Les informations utiles pour piloter vos opérations.
La qualité des indicateurs dépend des informations renseignées sur le terrain. Voici ce qui est collecté, ce qui peut en être tiré, et ce qui demande d'autres sources.
Informations consignées
Saisies lors des demandes et des interventions.
- Interventions par atelier : cru, cuisson, ciment, expédition
- Épaisseurs, températures et vibrations saisies
- Photos des pièces avant et après remplacement
- Dates de réalisation et intervenants
Indicateurs de suivi
Calculables à partir des données enregistrées.
- Nombre d'interventions par équipement et par atelier
- Opérations réalisées et restantes pour un arrêt planifié
- MTTR et MTBF, lorsque les dates de panne et de remise en service sont saisies
Analyses à approfondir
Demandent des données complémentaires à MatxFlow.
- Production de clinker perdue pendant les arrêts
- Paramètres de cuisson suivis en continu
- Consommation et coût des pièces d'usure
Périmètre : MatxFlow ne conduit pas la ligne de cuisson et ne remplace pas le système de contrôle du four : il organise et documente les interventions de maintenance.
Parlons de la maintenance de votre ligne de production.
Présentez-nous vos ateliers, vos arrêts programmés et la façon dont vos interventions sont suivies aujourd'hui. Nous vous montrerons comment MatxFlow peut structurer ce suivi.